
 Worksheets
Basic Welding Contest (TEORI) - Komatsu Indonesia
Total questions: 100
Worksheet time: 17mins
Name
Class
Date
1.
Jika Crane Overload akan mengakibatkan :
a)
Umur Wire Rope Pendek
b)
Benar Semua
c)
Kecelakaan
d)
Kerusakan pada part
2.
Pengendali utama crane pada saat mengangkat/ menurunkan benda kerja adalah :
a)
Komponen brake system
b)
Rotator
c)
Chain
d)
Wire rope
3.
"Kondisi spring akan kembali'' , kalimat tersebut ada pada proses :
a)
Pada saat push botton di lepas
b)
Pada saat push botton di tekan
c)
Pada saat crane berjalan cross travel
d)
Pada saat crane berjalan long travel
4.
Pada bagian mana saja pemeriksaan harian dilakukan sebelum dioperasikan :
a)
Limit Switch
b)
Drum
c)
Brake
d)
Benar Semua
5.
Saat proses handling dengan Over Head crane selesai maka angkat hook dengan ketinggian yang aman adalah :
a)
≥ 10 meter
b)
0,5 Meter
c)
≥ 2 meter
d)
≥ 1 meter
6.
"Rotor berputar karena brake system sudah terbuka (disengaged)", kalimat tersebut ada pada proses :
a)
Pada saat push botton di lepas
b)
Semua salah
c)
Pada saat push botton di tekan
d)
Pada saat idle time
7.
Adalah suatu alat yang berfungsi untuk mengangkat dan memindahkan suatu benda dari suatu lokasi kelokasi yang lain, baik secara membujur maupun melintang disebut:
a)
Crane
b)
Forklift
c)
Towing yarder
d)
Dump truck
8.
Hal-hal yang akan merusak brake system dibawah ini adalah :
a)
Inching yang berlebihan
b)
Salah semua
c)
Inching yang berlebihan & menggantungkan benda kerja terlalu lama.
d)
Menggantungkan benda kerja terlalu lama
9.
Setelah Sling terpasang, wire rope mulai tegang kemudian stop, periksa posisi sling kembali Apakah aman atau tidak dengan menggunakan metode :
a)
K-Way
b)
TQM
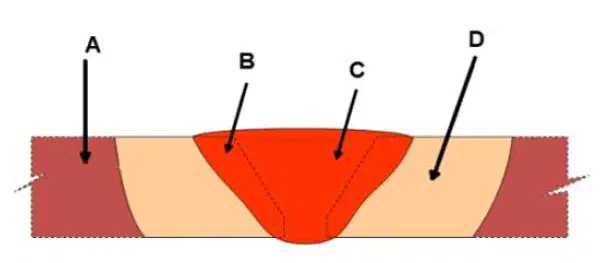
c)
5K
d)
Yoss Check
10.
Dibawah ini adalah Keamanan Pemakaian Crane :
a)
Pemakaian sling dan cara mengikat beban
b)
Tahu cara yang benar mengoperasikan crane
c)
Mengangkat beban pada titik berat beban
d)
Benar semua
11.
Saat proses pengangkatan berlangsung, jarak aman operator dan benda kerja bagaian terluar adalah :
a)
0,5 Meter
b)
tidak ada batasan
c)
10 Meter
d)
≥ 1 meter
12.
Terdiri dari susunan kawat baja yang dililitkan Bersama sama dan membentuk Strand disebut :
a)
Brake System
b)
Wire Rope
c)
Wrench Rope
d)
Chain
13.
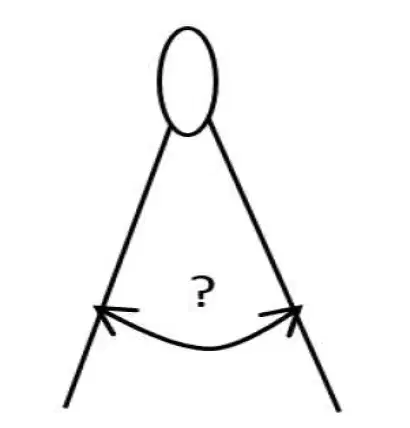
Berapa sudut maksimum sling yang di ijinkan untuk pengangkatan?
a)
90 ⁰
b)
60 ⁰
c)
120 ⁰
d)
100 ⁰
14.
Urutan cara mengangkat beban yang benar adalah :
a)
Pilih Sling sesuai dengan beban yang di angkat --> Posisi crane center dgn benda yg akan di angkat --> Tekan switch up pada push botton --> Pasang sling sesuai dengan titik berat benda.
b)
Posisi crane center dgn benda yg akan di angkat --> tekan switch up pada push botton --> Pilih Sling sesuai dengan beban yang di angkat --> Pasang sling sesuai dgn titik berat benda.
c)
Pilih Sling sesuai dengan beban yang di angkat --> Pasang sling sesuai dgn titik berat benda --> Posisi crane center dengan benda yg akan di angkat --> tekan switch up pada push botton.
d)
Pilih Sling sesuai dengan beban yang di angkat --> tekan switch up pada push botton --> Posisi crane center dgn benda yg akan di angkat --> Pasang sling sesuai dgn titik berat benda
15.
Ada 4 Factor safety yang diterapkan diperusahaan, kecuali :
a)
Diri Sendiri
b)
Teman Sekerja
c)
Benda Kerja
d)
Keluarga
16.
Apa saja yang harus dilakukan untuk safety diri sendiri :
a)
Mengenakan APD (Alat Pelindung Diri) sesuai standar
b)
Melakukan proses kerja sesuai dengan SOP ( Standard Operational Procedure?
c)
Mengenakan APD sesuai standar & melakukan proses kerja sesuai SOP
d)
Salah semua
17.
Dalam setiap kecelakaan Pasti akan menimbulkan Kerugian Dibawah ini adalah kerugian secara langsung secara materi yaitu :
a)
Citra Perusahaan
b)
Kematian/Cacat
c)
Kerusakan Properti
d)
Rasa aman terganggu
18.
Kerugian yang diakibatkan karena kecelakaan berdampak terhadap?
a)
Masyarakat dan Negara
b)
Pekerja dan Keluarga
c)
Semua Benar
d)
Perusahaan
19.
Setiap Tempat kerja /kegiatan kerja yang dapat menimbulkan tekanan terhadap diri fisik maupun jiwa atau perlakuan yang kurang tepat terhadap bagian tubuh seseorang akan berpotensi menimbulkan bahaya dalam bekerja, merupakan pengertian potensi bahaya secara?
a)
Potensi Bahaya Biologi
b)
Potensi bahaya Psikologis
c)
Potensi Bahaya Ergonomi
d)
Potensi Bahaya Fisik
20.
potensi bahaya yang ditimbulkan dari faktor mahluk hidup, pada umumnya berkaitan erat dengan faktor kebersihan tempat kerja. Apabila tempat kerja tidak bersih maka akan terdapat banyak bakteri yang menimbulkan penyakit, yaitu ....
a)
Potensi Bahaya Biologi
b)
Potensi bahaya Psikologis
c)
Potensi Bahaya Ergonomi
d)
Potensi Bahaya Fisik
21.
Potensi bahaya yang disebabkan oleh faktor fisik seseorang ketika sedang bekerja. Misalnya ketika seseorang yang sedang bekerja sedang mengalami sakit maka akan beresiko timbulnya bahaya.
a)
Potensi Bahaya Biologi
b)
Potensi bahaya Psikologis
c)
Potensi Bahaya Ergonomi
d)
Potensi Bahaya Fisik
22.
Potensi bahaya yang disebabkan oleh adanya konflik di dalam lingkungan kerja. Contohnya, apabila seorang pekerja yang sedang meimiliki masalah di dalam keluarganya dan ketika dia bekerja selalu memikirkan masalah tersebut, sehingga tidak fokus terhadap pekerjaannya sehingga menimbulkan potensi bahaya, yaitu .....
a)
Potensi Bahaya Biologi
b)
Potensi bahaya Psikologis
c)
Potensi Bahaya Ergonomi
d)
Potensi Bahaya Fisik
23.
Penyebab utama dari kecelakan adalah :
a)
Kondisi Lingkungan kerja baru
b)
Semua benar.
c)
Kondisi tidak aman
d)
Tindakan tidak aman
24.
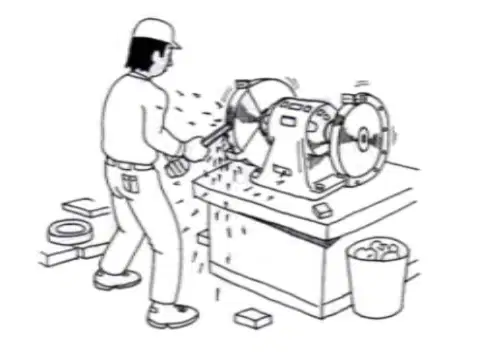
Potensi bahaya apa yang dapat terjadi pada benda-benda atau mesin mesin yang sedang berputar?
a)
Tersandung
b)
Terlilit
c)
Terjepit
d)
Tertimpa
25.
Mengapa berkonsultasi itu penting?
a)
Karena anda akan menerima arahan dari kolega atau atasan dan semua pekerjaan tidak dapat diselesaikan sendiri.
b)
Karena semua pekerjaan tidak dapat diselesaikan sendiri.
c)
Karena anda akan menerima arahan dari kolega atau atasan
d)
Semua jawaban salah
26.
Apakah Kepanjangan dari Horenso itu?
a)
Hokaido - Renraku - Soshin
b)
Hokoku - Renraku - Sodan
c)
Hokoku - Renraku - Soshin
d)
Hokaido - Renraku - Sodan
27.
Meminta pendapat kepada rekan / atasan karena ragu akan kewenangannya merupakan?
a)
Hokoku
b)
Renraku
c)
Sodan
d)
Semua jawaban benar
28.
Menyampaikan suatu berita kepada orang-orang yang menurut hasil pemikiran memang harus diberitahu berita tersebut adalah?
a)
Hokoku
b)
Renraku
c)
Sodan
d)
Semua jawaban benar
29.
Memberikan informasi dan penjelasan mengenai perkembangan atau hasil pekerjaan kita disebut?
a)
Hokoku
b)
Renraku
c)
Sodan
d)
Semua jawaban benar
30.
Bagaimana etika berkonsultasi itu kita jalankan?
a)
Jangan berpegang teguh pada pendapat sendiri
b)
Hormati pendapat yang kritis
c)
Semua jawaban benar
d)
Sediakan data
31.
Mengapa melapor itu menjadi penting?
a)
Karena takut dimarahi oleh atasannya
b)
Karena terpaksa untuk melapor
c)
Laporan adalah dasar instruksi atasan yang memperbaiki proses kerja untuk mencapai hasil yang ditargetkan
d)
Dengan melapor pekerja dapat nilai tambah
32.
Mengapa menginformasikan itu penting ?
a)
Semua jawaban Salah
b)
Untuk mengantisipasi perubahan yang terjadi
c)
Menghindari masalah akibat kesalahan persepsi dan untuk mengantisipasi perubahan yang terjadi
d)
Menghindari masalah akibat kesalahan persepsi
33.
Bagaimana cara melapor yang effisien itu dilakukan?
a)
Sesingkat-singkatnya
b)
Sebanyak Mungkin
c)
Sampaikan isi laporan yang akan disampaikan.
d)
Seirit-iritnya
34.
Dibawah ini adalah kalimat Urutan 5K yang benar adalah?
a)
Kebersihan, Kerapihan, Kesegaran, Kedisiplinan, Ketelitian
b)
Kedisiplinan, Ketelitian, Kerapihan, Kebersihan, Kesegaran
c)
Ketelitian, Kerapihan, Kebersihan, Kesegaran, Kedisiplinan
d)
Kesegaran, Kebersihan, Kedisiplinan, Ketelitian, Kerapihan
35.
Menyingkirkan barang barang yang tidak diperlukan disebut dengan?
a)
Kedisiplinan
b)
Kesegaran
c)
Ketelitian
d)
Kerapihan
36.
Jika benda kerja ada identitas yang jelas sehingga mudah dicari termasuk 5K yaitu?
a)
Kedisiplinan
b)
Kesegaran
c)
Ketelitian
d)
Kerapihan
37.
Apakah yang dimaksud dengan Muda,Mura ,Muri?
a)
Beban berlebih
b)
Tidak standar
c)
Semua Jawaban Benar
d)
Pemborosan
38.
Adalah segala sesatu yang berubah dan tidak standar hal ini disebut?
a)
Muda
b)
Muri
c)
Mura
d)
Semuanya Salah
39.
Apa yang dimaksud dengan 3M itu?
a)
Muda
b)
Muri
c)
Mura
d)
Semua Jawaban Benar
40.
Rasa yang timbul ketika melihat penyimpangan adalah disebut?
a)
Consistent
b)
Semua jawaban salah
c)
Commitment
d)
Care
41.
Mengingatkan penggunaan APD adalah bentuk care kepada?
a)
Care terhadap lingkungan
b)
Care terhadap tool's dan equipment
c)
Care terhadap diri sendiri
d)
Care terhadap teman sekerja
42.
Melakukan pemilahan dan pembuangan sampah adalah termasuk care terhadap?
a)
Care terhadap lingkungan
b)
Care terhadap tool's dan equipment
c)
Care terhadap diri sendiri
d)
Care terhadap teman sekerja
43.
Yang dimaksudkan dengan pemborosan dibawah ini adalah :
a)
Semua Jawaban Benar
b)
Muda karena Koreksi
c)
Muda karena over produksi
d)
Muda dalam Transportasi
44.
Kegiatan menjaga lingkungan kerja yang rapih dan bersih menjadi suatu standard adalah?
a)
Seiketsu
b)
Seiso
c)
Seiri
d)
Shitsuke
45.
Disiplin dalam hal menjalankan nilai-nilai budaya kerja secara terus menerus adalah?
a)
Consistent
b)
Commitment
c)
Sapa
d)
Care
46.
Manakah pernyataan yang tidak standar/ mura dibawah ini, kecuali?
a)
Bekerja berpedoman pada SOP
b)
Penggunaan tools yang tidak tepat
c)
Penempatan alat/tools tidak pada tempatnya
d)
Waktu pembuatan dan penyerahan laporan yang tidak tentu
47.
Menggunakan APD dan menjaga keselamatan diri sendiri adalah?
a)
Care terhadap diri sendiri
b)
Care terhadap teman sekerja
c)
Care terhadap lingkungan
d)
Care terhadap tool's dan equipment
48.
Pernyataan diri yang dijadikan pegangan bagi orang lain adalah?
a)
Commitment
b)
Care
c)
Salam
d)
Consistent
49.
Apa tujuan dibuatkannya 3C?
a)
Semua jawaban benar
b)
Mencegah penyimpangan
c)
Menanamkan kesadaran diri
d)
Menjaga standard
50.
Pemborosan dapat juga terjadi pada proses yang tidak perlu, disebut dengan?
a)
Muda dalam proses
b)
Muda karena Stok
c)
Muda dalam over produksi
d)
Muda karena Koreksi
51.
Jika melakukan pendelegasian pekerjaan pada orang yang tidak tepat termasuk?
a)
Muri
b)
Muda
c)
Mura
d)
Musda
52.
Penyadaran diri akan etika kerja, disiplin terhadap standard, saling menghormati, malu melakukan pelanggaran dan senang melakukan perbaikan disebut ?
a)
Kedisiplinan
b)
Ketelitian
c)
Kesegaran
d)
Kerapihan
53.
Pengencangan pada adjuster, stud bolt, clamp bolt kita perlu melakukan …....... Untuk meyakinkan aman.
a)
5K
b)
Yoss Check
c)
Kway
d)
TQM
54.
Perlakuan / penanganan terhadap benda material yang sedang di proses untuk di pindahkan, di balik, di angkat, di miringkan, digeser dan lain-lain. Biasanya identik dengan penggunaan crane yaitu :
a)
Handling
b)
SAW/ full weld : (Semi Automatic Welding)
c)
Tack Weld/las cantum
d)
Prestrain / Presett : ( Tekanan awal / Seting awal)
55.
Proses membengkokan atau menekuk benda kerja yang akan di las ke arah berlawanan dengan arah deformasi, adalah
a)
Prestrain / Presett : ( Tekanan awal / Seting awal)
b)
SAW/ full weld : (Semi Automatic Welding)
c)
Handling
d)
Tack Weld/las cantum
56.
Berikut adalah Beberapa Tahapan untuk dapat melakukan proses setting komponen yang benar, yaitu :
a)
Gambar, QCC, K-Way, Check sheet
b)
Gambar, PDS, Yoss check, Check Sheet
c)
Gambar, TQM, HORENSO, Check Sheet
d)
Gambar, PDS, Working Standar, Check Sheet
57.
Pengelasan Penuh yang dilakukan secara keseluruhan pada bagian yang akan dilas sesuai permintaan gambar, adalah :
a)
Tack Weld/las cantum
b)
Deformasi / Distorsi
c)
SAW/ full weld : (Semi Automatic Welding)
d)
Prestrain / Presett : ( Tekanan awal / Seting awal)
58.
Posisi downhand sering digunakan pada proses manufactur , untuk mendukung posisi pengelasan tersebut maka di perlukan :
a)
Mixing
b)
JIG
c)
Positioner
d)
Clamp Hydroulic
59.
Berdasarkan fungsinya positioner membutuhkan alat pendukung di antaranya adalah :
a)
Kunci inggris, pahat, Obeng
b)
Clamp Bolt, Adjuster & stoper, Clamp Hydraulic, Stud bolt
c)
Tang, Chiping hammer, bolt
d)
Kunci Ratchet, Palu, Linggis, Mistar, Impact
60.
Sebuah alat bantu yang akan mempermudah dalam melakukan proses setting yang mewakili dari ukuran dan bentuk yang di inginkan sesuai gambar, di sebut :
a)
Clamp Hydroulic
b)
Positioner
c)
JIG
d)
Mixing
61.
Lembar desain proses yang meliputi alur proses dengan cara menentukan bagian yang akan di rakit adalah :
a)
Working Standar
b)
Check sheet
c)
PDS
d)
Drawing
62.
Merupakan tools yang sering dipakai dalam Industri Manufakturing untuk pengambilan data diproses produksi yang kemudian diolah menjadi informasi dan hasil yang bermanfaat dalam pengambilan keputusan adalah :
a)
Working Standar
b)
Check sheet
c)
PDS
d)
Drawing
63.
Clamp berupa Nut dan Bolt panjang yg digunakan untuk mengikat jig atau langsung pada benda kerja.Flange kadang sering digunakan, Di sebut :
a)
Clamp Bolt
b)
Clamp hydraulic
c)
Adjuster & Stoper
d)
Stud bolt
64.
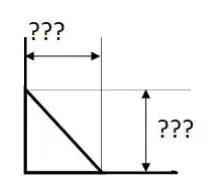
Pada check sheet tertulis, dimensi pengelasan Fillet adalah 10 mm dengan adanya toleransi +2 , -0 maka ukuran yang di perbolehkan adalah
a)
8 - 12 mm
b)
10 mm
c)
8 - 10 mm
d)
10 - 12 mm
65.
Switch yang dioperasikan dengan cara menginjak dan hanya dapat menggerakan putaran nya saja di sebut :
a)
Ratchet
b)
Impact
c)
Push Button Switch
d)
Foot Switch
66.
Posisi pengelasan yang paling efisien adalah downhand , alasannya adalah :
a)
Mudah untuk pengelasan lingkaran, ukuran pengelasan lebih kecil, biaya lebih murah
b)
Ampere lebih maksimal, posisi paling mudah di lakukan, hasil lebih baik dan waktu lebih cepat
c)
Lebih kuat dari posisi lain, konsumsi filler lebih sedikit, posisi lebih aman
d)
konsumsi gas sedikit, kemungkinan defect kecil, mengurangi spater
67.
Berdasarkan fungsinya positioner membutuhkan perlengkapan pendukung di antaranya adalah :
a)
Tang, Chiping hammer, bolt
b)
Kunci inggris, pahat, Obeng
c)
Clamp Bolt, Adjuster & stoper, Clamp Hydraulic, Stud bolt
d)
Kunci Ratchet, Palu, Linggis, Mistar, Impact
68.
Posisi pengelasan yang paling efisien dalam proses pengelasan manufaktur adalah :
a)
4 dan 5
b)
3 dan 4
c)
1 dan 2
d)
2 dan 5
69.
Berikut adalah pernyataan dari tujuan penggunaan Check sheet, kecuali :
a)
Meneliti (observasi) suatu proses secara berulang- ulang pada orang yg sama atau tempat yg sama.
b)
Mengetahui seberapa sering (frekuensi) suatu kejadian (events), permasalahan (problem),cacat (defect), penyebab permasalahan (causes), lokasi cacat (defect location) terjadi di produksi.
c)
Sebagai pelengkap dokumen produksi.
d)
Mengumpulkan data pada Proses tertentu di Produksi.
70.
Aplikasi dari PDS yang menjelaskan urutan proses, prosedur dan batasan yang harus di capai , adalah
a)
Check sheet
b)
Working Standar
c)
PDS
d)
Drawing
71.
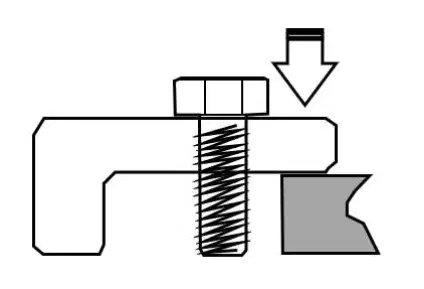
Pada perlengkapan Positioner berfungsi sebagai penahan dan pengikat benda kerja dengan meja positioner disebut :
a)
Stud bolt
b)
Clamp hydraulic
c)
Clamp Bolt
d)
Adjuster & Stoper
72.
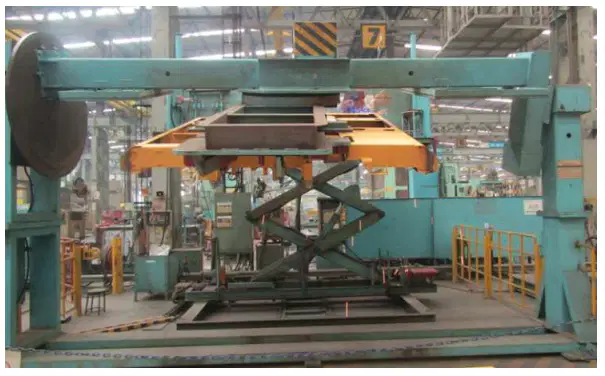
Positioner yang mempunyai dua tiang penyangga dan dihubungkan dengan frame rotary di tengahnya yang sekaligus di gunakan sebagai tempat dipasangnya benda kerja. Adalah jenis positioner :
a)
Double column Positioner
b)
Top Rotari welding table
c)
Adjustable Rotary Positioner
d)
L Positioner turn table
73.
Speed atau laju pengelasan terlalu cepat, Voltage terlalu tinggi, Posisi/sudut bidik kurang tepat,kondisi tersebut akan mengakibatkan cacat:
a)
Blowhole
b)
Overlap
c)
Slag inclusion
d)
Undercut
74.
Apabila jarak Tip dengan based metal bertambah tinggi dan kecepatan / speed tetap, maka akan mengakibatkan:
a)
Ampere bertambah, Penetrasi dalam, spater berkurang
b)
Ampere tidak berubah, penetrasi dangkal, spater menjadi banyak
c)
Ampere akan berkurang, Penetrasi menjadi dangkal, banyak terjadi spater
d)
Tidak akan berpengaruh banyak
75.
Lebar bead akan mengecil, Penetrasi akan dangkal, Kekuatan lasanan akan berkurang,Mudah terjadi cacat Undercut, Percikan Spater akan bertambah banyak, adalah akibat dari :
a)
Laju pengelasan bervariasi
b)
Laju pengelasan di perlambat
c)
Laju pengelasan di percepat
d)
Laju pengelasan tidak di tentukan
76.
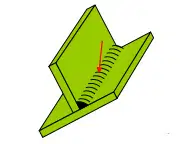
Dibawah ini adalah gambaran pengelasan posisi :
a)
4F
b)
3F
c)
2F
d)
1F
77.
Lebar bead akan mengecil, Penetrasi akan dangkal, Kekuatan lasanan akan berkurang,Mudah terjadi cacat Undercut, Percikan Spater akan bertambah banyak, adalah akibat dari :
a)
Laju pengelasan bervariasi
b)
Laju pengelasan di perlambat
c)
Laju pengelasan di percepat
d)
Laju pengelasan tidak di tentukan
78.
Jika permukaan material / based metal berkarat, ada Oil atau berdebu, akan mengakibatkan :
a)
Lasan akan menyesuaikan dengan kondisi karena menggunakan gas yg baik
b)
Lasan akan mudah retak / Crack, penetrasi tidak sempurna, Blowhole mudah terjadi
c)
Lasan akan cembung beadnya, penetrasi sempurna, mudah terjadi undercut
d)
Hasil las cenderung cekung, penetrasi dangkal, mudah terjadi overlap
79.
Jika Arus / Ampere di seting terlalu rendah, akan menghasilkan:
a)
Wire akan mencair lebih cepat dan menjadi Arc yang lebar, spater lebih banyak
b)
Wire akan mencair dengan cepat dan penetrasi menjadi lebih dalam
c)
Wire akan mencair lebih lambat, penetrasi kurang, spater bertambah
d)
Tidak akan berpengaruh banyak
80.
Faktor yang mempengaruhi hasil pengelasan GMAW adalah:
a)
Kebersihan lingkungan , Apd, gas
b)
Pulse, tinggi benda, gerakan ayunan
c)
Tidak ada jawaban
d)
Ampere, Volt, Kecepatan, sudut / kemiringan Nozzel, Ujung pembakaran / Panjang Arc.
81.
CO2 tidak mengalir dgn sempurna, banyak mengandung uap air, arc terlalu panjang, diameter nozzel terlalu kecil, material kotor dan berkarat, kondisi tersebut akan mengakibatkan cacat:
a)
Slag inclusion
b)
Undercut
c)
Overlap
d)
Blowhole
82.
Proses penyambungan dua buah logam atau lebih dengan mencairkan sebagian logam induk dengan atau tanpa logam pengisi dengan atau tanpa tekanan yang menghasilkan suatu sambungan yang continuie adalah :
a)
Forging
b)
Pengelasan
c)
Machining
d)
Pengecoran
83.
Terbuat dari grafit ( Carbon ) yang di lapisi tembaga untuk menghindari erosi karbon, adalah jenis elektroda untuk proses :
a)
Cutting gas elektrod
b)
Welding TIG
c)
Welding GMAW
d)
Gouging
84.
Alat untuk pengukuran Suhu pada proses pre heating dapat menggunakan :
a)
FalshBack dan Regulator
b)
Hose dan Electric Heater
c)
Thermo Gun dan Thermo Stik
d)
Burner dan Stove
85.
Adalah nilai dalam persen berat, yang menghubungkan efek gabungan unsur paduan yang berbeda yang digunakan dalam pembuatan baja karbon hingga jumlah karbon yang sesuai. Di sebut dengan :
a)
Baja Paduan
b)
Baja karbon tinggi
c)
Carbon Equivalent
d)
Baja karbon rendah
86.
Ketika nilai CE (Carbon Equivalent) adalah < 0.4 maka Weldability ( Mampu Las nya ) dan prosedure nya adalah :
a)
Poor. preheat, electroda low Hydrogen dan interpass temperatur control dan PWHT
b)
Good. Preheat dengan menggunakan electrode low Hydrogen
c)
Fair. preheat, electroda low Hydrogen dan interpass temperatur control
d)
Excellent. preheat hanya untuk menghilangkan kelembapan
87.
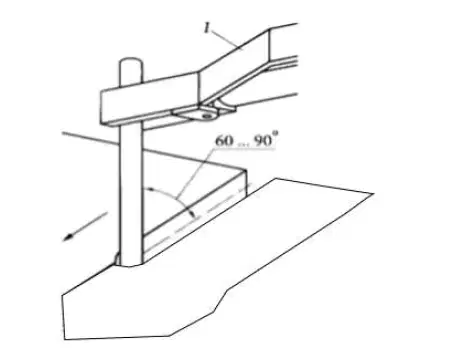
Aplikasi pengoprasian dengan kemiringan 60⁰ ~ 90⁰ torch gouging seperti pada gambar di bawah akan menghasilkan alur :
a)
Lebar
b)
Sempit
c)
Dalam
d)
Dangkal
88.
Proses pemanasan yang dilakukan sebelum proses pengelasan disebut :
a)
Post Heating
b)
Pre Heating
c)
Interpas Heating
d)
Kontra Heating
89.
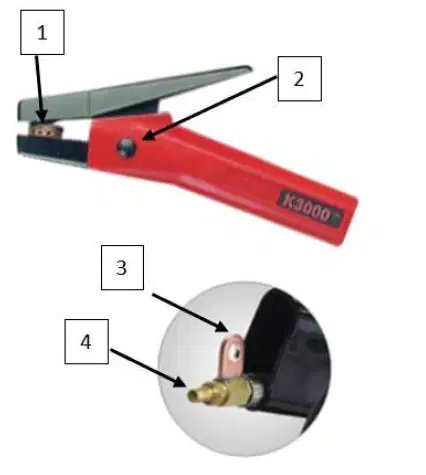
Berdasarkan gambar di bawah, yang berperan sebagai jalur masuknya Airpressure adalah :
a)
4
b)
3
c)
2
d)
1
90.
Tekanan udara yang di butuhkan untuk proses Gouging adalah :
a)
15 - 20 Psi atau 2 - 3 bar
b)
30 - 40 Psi atau 4 - 5 bar
c)
100 - 150 Psi atau 7 - 10 bar
d)
45 - 100 Psi atau 5 - 7 bar
91.
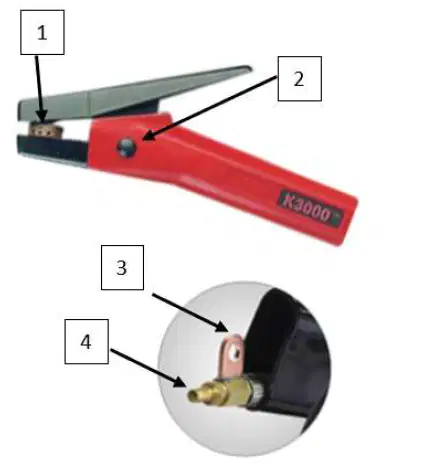
Berdasarkan gambar di bawah, yang berperan sebagai valve pembuka dan penutup Airpressure adalah :
a)
4
b)
3
c)
1
d)
2
92.
Busur listrik dihasilkan antara ujung carbon gouging dengan benda kerja ( metal ) , sehingga benda kerja mencairdan pada saat yang sama udara di hembuskan dengan kecepatan tinggi untuk membuang logam cair tersebut dan menghasilkan groove atau alur yang bersih. Proses tersebut adalah :
a)
Painting
b)
Gouging
c)
Welding
d)
Pre Heating
93.
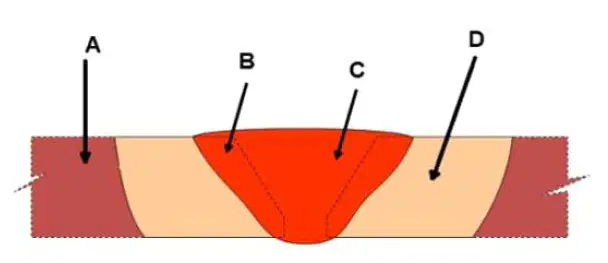
Manakah yang di sebut Logam " induk yang mencair " :
a)
D
b)
B
c)
C
d)
A
94.
Karbon gouging tipe ini tidak akan ada yang terbuang atau dengan katalain lebih efisien 100% adalah :
a)
Tipe Pointed
b)
Tipe Jointed
c)
Tipe dualbash
d)
Tipe Lockdown
95.
Proses Gouging dapat di aplikasikan untuk :
a)
Menghaluskan permukaan bead weld
b)
Welding repair, menghilangkan end tab dan over weld, persiapan bevel atau kampuh
c)
Menghilangkan cacat las undercut
d)
Menyambung pelat tipis maupun tebal dengan mengunakan gas bertekanan
96.
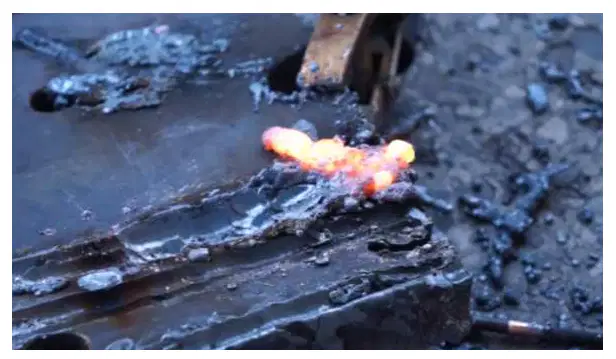
Penyebab dari kondisi hasil Gouging yang kurang baik seperti gambar di bawah adalah :
a)
Tergantung dari kecepatan laju torch
b)
Tekanan Angin kurang, Amper kecil, sudut kurang tepat, Lubang angin pada torch tersumbat .
c)
Tekanan Angin terlalu besar, Amper Besar, Sudut 40⁰ ~ 45⁰
d)
ekanan makimal, Ampere yg di gunakan tepat, Sudut 30⁰ ~ 40⁰
97.
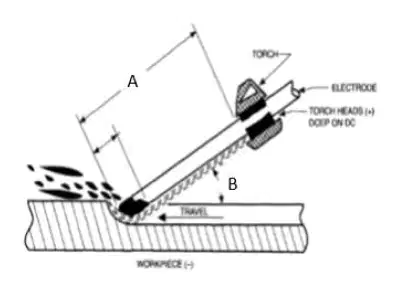
Berapakah nilai A dan B yang di perlukan Agar hasil gouging dangkal dan bersih :
a)
Nilai A = Max 200mm ( 8 inch ) & nilai B = 70 ⁰
b)
Nilai A = Max 178mm ( 7 inch ) & nilai B = 30 ⁰
c)
Nilai A = Max 178mm ( 8 inch ) & nilai B = 70 ⁰
d)
Nilai A = Max 300mm ( 12 inch ) & nilai B = 40 ⁰
98.
HAZ akan selalu terbentuk dalam proses pengelasan dan tidak bisa di hilangkan, hanya bisa di minimalisir, akan semakin lebar dan besar nila semakin banyak panas yang di terima. Daerah HAZ yang di maksud adalah :
a)
A
b)
D
c)
B
d)
C
99.
Memperkecil kecepatan pendinginan pada logam induk dan logam lasan, sehingga membuat lebih ulet dan tahan terhadap keretakan. Adalah tujuan dari proses :
a)
Interpas Heating
b)
Pre Heating
c)
Kontra Heating
d)
Post Heating
100.
Alat yang di gunakan untuk proses Pre Heating nya adalah, Kecuali :
a)
Electric Heater
b)
Thermo Gun
c)
Stove / Kompor
d)
Burner
100 %

