
 Worksheets
WG - 2 Air Carbon Arc Gouging Prosess
Total questions: 20
Worksheet time: 10mins
Salah Satu Keuntungan Proses Pemotongan Menggunakan Air Carbon Arc Gouging Proses Di Dalam Dunia Fabrikasi Adalah, ...... Pemotongan menggunakan tekanan angin Mampu memotong berbagai bentuk Pemotongan tanpa menggunakan gas potong Mudah di kontrol
Pemotongan menggunakan tekanan angin
Pemotongan tanpa menggunakan gas potong
Mampu memotong berbagai bentuk
Mudah di kontrol
Untuk Mengurangi Tingkat Kerusakan Dini Dan Memperpanjang Umur Stang Gouging. Berapa Panjang Maksimum Ekstensi Elektroda Carbon Gouging Yang Digunakan, .......
1 Inchi
2 Inch
3 Inch
4 Inchi
Agar Lebih Efisien Untuk Menghilangkan Cairan Logam Pada Proses Gouging. Tekanan Udara Yang Di Sarankan Pada Proses Penggougingan Adalah, ........
30 - 50 psi
40 - 60 ps
80 - 100 psi
110 - 150 psi
Teknik Pada Proses Gouging Yang Tidak Baik Akan Menyebabkan Masalah Secara Metallurgi Terhadap Benda Kerja, Yaitu .......
Pada Alur Gouging Akan Berwarna Biru Cerah
Cacat Retak Pada Benda Kerja
Permukaan Benda Kerja Akan Mencair
Terjadi Proses Karburasi Pada Permukaan Alur
Logam Yang Paling Umum Dapat Di Potong Dengan Air Carbon Gouging Prosess adalah, .........
Logam Non Fero
Tembaga
Kuningan
Baja Carbon
Jika Arus Listrik (Ampere) Di Atur Kepengaturan Yang Terlalu Rendah Dari Ukuran Diameter Elektrodanya Akan Berakibat, ....
Simpanan Karbon Bebas Pada Logam Dasar
Cepat Panas Pada Elektroda Karbon
Kerusakan Dini Pada Stang Gouging
Retak Langsung Pada Permukaan Benda Kerja
Tegangan (Voltase) Yang Tidak Cukup Dapat Mencegah Pembentukan Busur Gouging, Menghasilkan Alur Yang Tidak Rata Dan Akan Terjadi Deposit Karbon Bebas Yang Menyatu Pada Benda Kerja. Apabila Di Lanjutkan Untuk Proses Las Akan Terjadi ……………..
Cairan Logam Las Tidak Menyatu
Alur Benda Kerja Mengalami Getas
Retak Langsung Pada Permukaan Benda Kerja
Loncatan Api Las Yang Berlebihan
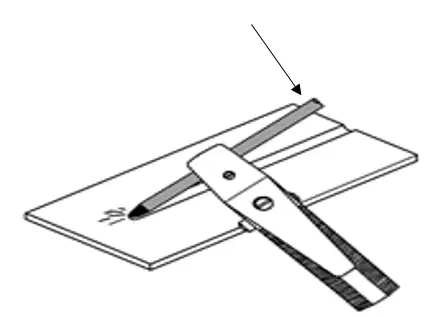
Berapa Sudut Kerja Electroda Carbon yang disarankan untuk air carbon arc gouging pada posisi down hand ......... (lihat gambar)
15°
10°
25°
35°
Jika tekanan udara tidak cukup untuk mengangkat Material Cair Keluar Dari Alur Benda Kerja, Akan Berakibat, .........
Panas Yang Berlebih Pada Alur Benda Kerja
Keretakan Pada Alur Benda Kerja
Penggerindaan Yang Berlebih Untuk Membersihkan Alur Benda Kerja
Loncatan Api Las Yang Berlebihan
Kecepatan Perjalanan Sebuah Elektroda Karbon Mempengaruhi Kedalaman Hasil Gouging Dan Kualitas Alur. Semakin Cepat Perjalanan Sebuah Elektroda Karbon Akan Berakibat, ............
Hasil Gouging Semakin Lebar
Hasil Gouging Cepat Tembus
Hasil Gouging Dangkal
Hasil Gouging Semakin Dalam
Jenis Arus yang disarankan jika ingin menggouging Baja Karbon adalah,....
DCEN
DCEP
Alternating Curent
Direct Curent
Ampere Gouging Adalah, ..........
Proses Gouging Untuk Membuat Alur Pada Benda Kerja
Kekuatan Arus Listrik Yang Mampu Memotong Benda Kerja
Kekuatan Leleh Yang Dipengaruhi Oleh Ukuran Diameter Elektroda
Kekuatan Potong Tembus
Kecepatan Perjalanan Elektroda Gouging Yang Tidak Teratur, akan Mengakibatkan, ........
Kualitas Alur Gouging Sangat Baik
Terbentuknya alur untuk memudahkan pengelasan
Riak Dinding Alur Terjebaknya Logam Karburasi
Memaksimalkan Kecepatan Pemotongan
Jika Electroda Baja Carbon Gouging Menjadi Lembab, Berapa Derajat Suhu / Temperatur Yang Di Sarankan Untuk Mengeringkan Electroda Carbon Gouging, …………..
65°C
98°C
125°C
176°C
Jika Electroda Baja Carbon Gouging Menjadi Lembab, Keringkan Electroda Ke Dalam Oven Pemanas Electroda Selama ……………
15 Jam
10 Jam
1 Jam
5 Jam
Busur las Gouging sangat berbeda dari busur pengelasan lain nya karena …………..
Sifat nya mudah yang di operasikan
Sifat nya yang di gunakan untuk proses pengelasan
Sifatnya menghilangkan bagian logam, dan tidak bersifat tersimpan.
Sifatnya yang mampu memotong pelat logam tipis
Berapa Ampere Yang Di Perlukan Untuk Electroda Carbon Gouging Ø 6,4 MM ………..
90 - 150 Amp
200 - 250 Amp
350 - 450 Amp
300 - 400 Amp
Berapa Ampere Yang Di Perlukan Untuk Electroda Carbon Gouging Ø 3,2 MM ………..
60 - 90 Amp
90 - 150 Amp
250 Amp
300 - 400 Amp
Berikut adalah salah satu variabel dalam proses air carbon arc gouging ………….
Diameter electroda carbon gouging di tentukan oleh Ampere
Tegangan / voltase menentukan kedalaman alur gouging
Ekstensi electroda carbon gouging mempengaruhi tingkat pelepasan logam
Menilai tekanan dan aliran udara dapat menentukan bentuk alur
Ampere Gouging Diatur Ke Pengaturan Yang Terlalu Tinggi Tetap Akan Melelehkan Logam Dasar, Tetapi Akan Berakibat, ..........
Retak Langsung Pada Permukaan Benda Kerja
Kerusakan Dini Pada Stang Gouging
Mampu Memotong Benda Kerja Dengan Cepat
Simpanan Karbon Bebas Pada Logam Dasar

