
 Worksheets
Soal Ujian
Total questions: 33
Worksheet time: 17mins
CNC Mulai berkembang pesat pada tahun ...
1990
1960
1975
1980
1995
Kekurangan mesin CNC dibandingkan mesin konvensional adalah ...
Waktu lebih cepat
Produksi hasil memuaskan
Kecepatan produksi meningkat
Efisien produktifitas meningkat
Harga beli relative mahal
Kepanjangan CAM dalam aplikasi Mastercam adalah ...
Computer Added Material
Computer Aided Making
Computer Aided Manufacture
Computer Addition Manufacture
Computer Automatic Marking
Metode pemrograman CNC dimana titik akhir dari suatu gerakan digunakan sebagai titik referensi untuk gerakan berikutnya adalah ...
Relative
Absolut
zero point
Manual
Incrimental
Metode pemrograman CNC dimana titik referensinya selalu tetap untuk semua gerakan adalah ...
Relative
Incrimental
Absolut
zero point
Manual
Pada mesin CNC, pemrograman absolute dapat dilakukan dengan menggunakan ...
G04
G92
G91
G80
G90
Arti kode pemrograman G02 pada CNC adalah ...
Gerak interpolasi melingkar berlawanan jarum jam CCW
Pembubutan ulir secara memanjang
Gerak interpolasi melingkar searah jarum jam CW
Pencatatan dan Penetapan Titik nol
Gerakan tanpa pemakanan
Pada mesin CNC, pemrograman Inkremental dapat dilakukan dengan menggunakan ...
G04
G64
G92
G90
G91
Yang bukan prasyarat menjalankan mesin CNC adalah ...
Memahami komponen penunjang mesin CNC dan fungsi setiap tombol pada bagian control CNC
Memahami dasar pembuatan program cara memasukan/mentransfer ke control
Mengetahui cara penentuan harga produk/jasa
Mengetahui cara setting benda kerja dan alat potong
Mengetahui prosedur yang benar untuk melakukan jalan mesin secara otomatis dan instruksi keselamatan kerja
Singkatan dari CNC dalam CNC Turning adalah ...
Centralized Numerical Control
Control Numerical Computer
Central Numerical Control
Centralized Number Control
Computer Numerical Control
Apabila saat mesin CNC beroperasi terjadi bahaya yang bisa menyebabkan kerusakan mesin dan benda kerja maka langkah yang tepat dilakukan adalah ...
Menekan tombol emergency
Mematikan panel listrik pada mesin
Memanggil instruktur
Memutar kunci pada posisi off
Mematikan panel utama
Fungsi dari kode F dalam program CNC Turning adalah ...
Mengubah kecepatan pemakanan
Memulai putaran spindle
Menghentikan gerakan dengan cepat
Mematikan spindle
Mengonfigurasi alat pemotong
Langkah yang dilakukan oleh kode G00 dalam program CNC adalah ...
Gerakan cepat dalam garis lurus
Menghentikan gerakan dengan cepat
Memulai putaran spindle searah jarum jam
Mematikan mesin CNC
Mengidentifikasi potensi tabrakan
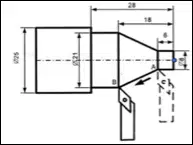
Perhatikan ilustrasi di bawah ini! Pergerakan pahat dengan penyayatan dari A ke B secara absolute dituliskan dengan program ...
G01 X21 Z-18
G01 X10 Z-19
G00 X21 Z-18
G01 X21 Z-16
G02 X25 Z-16
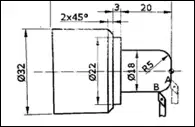
Perhatikan ilustrasi di bawah ini!
Perintah pemrograman absolute untuk gerakan tool dari posisi A ke B dengan mesin CNC seperti gambar adalah ...
G02 X18 Z-5 R5 F60
G02 X20 Z-8 R5 F60
G03 X50 Z-5 R5 F60
G90 X18 Z-2 R5 F60
G02 X18 Z-10 R5 F60

Pada posisi A nilai X dan Z untuk pemrograman absolute adalah ...
X = -8 Z = 0
X = -8 Z = 2
X = 8 Z = -2
X = 8 Z = 0
X = 8 Z = -8
Menghidupkan pendingin pada poros mesin dapat dilakukan dengan memasukkan ...
M05
M08
M09
M30
M03
Fungsi utama dari mesin CNC turning adalah ...
Memotong material dengan menggunakan alat potong bergerak secara linier
Menggerakkan benda kerja secara vertikal untuk pemotongan
Mengontrol suhu alat potong selama proses pemotongan
Mengubah bentuk material dengan memutar benda kerja dan menggunakan alat potong tetap
Menghasilkan gambar 3D dari benda kerja

Pada pengerjaan dari posisi C-D untuk pemrograman inkremental maka titik X dan Z adalah ...
X = 21 Z = -18
X = 21 Z = 0
X = -3 Z = 10
X = -3 Z = 0
X = -3 Z = -18

Pada pengerjaan dari posisi E untuk pemrogaman absolute X & Z adalah ...
X = 21 Z = -20
X = 21 Z = -28
X = 0 Z = -28
X = 0 Z = -20
X = -3 Z = -10
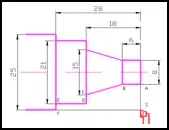
Pada pengerjaan dari posisi E-F untuk pemograman inkremental adalah ...
X = 25 Z = -28
X = 21 Z = -0
X = 25 Z = 0
X = -2 Z = 0
X = -2 Z = -28
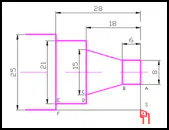
Pada pengerjaan titik posisi F untuk pemograman absolute adalah ...
X = 25 Z = 0
X = 25 Z = -28
X = -2 Z = 0
X = -2 Z = -28
X = 20 Z = -10
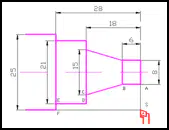
Pada posisi B nilai X dan Z untuk pemrograman inkremental adalah ...
X = 8 Z = -6
X = 8 Z = 6
X = 0 Z = 6
X = 0 Z = -6
X = 10 Z = 6
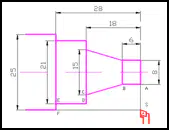
Pada pengerjaan tirus dari posisi B ke C untuk pemrograman inkremental adalah ...
X = 15 Z = -18
X = -3,5 Z = -12
X = 15 Z = 18
X = -3,5 Z = 12
X = -35 Z = -12
Proses pemrograman CNC yang menggunakan koordinat relatif untuk menentukan posisi alat potong adalah ...
G04
G91
G92
G80
G90
Fungsi dari kode M03 dalam program CNC adalah ...
Mematikan spindle
Memulai putaran spindle berlawanan jarum jam
Menghentikan gerakan dengan cepat
Menyalakan pendingin
Memulai putaran spindle searah jarum jam
Dalam pemrograman CNC, kode G yang digunakan untuk gerakan cepat tanpa pemakanan adalah ...
G00
G02
G01
G04
G03
Proses pemrograman CNC yang menggunakan koordinat absolut untuk menentukan posisi alat potong adalah ...
G80
G92
G90
G91
G04
Fungsi dari kode M05 dalam program CNC adalah ...
Menyalakan pendingin
Mematikan spindle
Memulai putaran spindle berlawanan jarum jam
Menyalakan spindle
Memulai putaran spindle searah jarum jam
Dalam pemrograman CNC, kode G yang digunakan untuk menghentikan gerakan dengan cepat adalah ...
G00
G04
G01
G03
G02
Pada mesin CNC, kode G yang digunakan untuk menghentikan gerakan spindle adalah ...
M01
M02
M04
M03
M05
Dalam pemrograman CNC, kode G yang digunakan untuk gerakan linier dengan pemakanan adalah ...
G01
G00
G04
G02
G03
Fungsi dari kode M09 dalam program CNC adalah ...
Menyalakan spindle
Mematikan pendingin
Memulai putaran spindle
Menyalakan pendingin
Menghentikan gerakan dengan cepat

